ГРАН отвечает


Channel's geo and language: Russia, Russian
Category: Technologies


Канал компании ГРАН Груп
grangroup.ru

Related channels  |  Similar channels

Channel's geo and language
Russia, Russian
Statistics
Posts filter


❓ Какие бывают структуры HDI-плат?

Стандарт IPC-2226 выделяет 6 типов HDI-структур. Их обычно описывают формулой вида X+N+Y, где:
N — количество слоёв ядра платы;
X — число последовательных слоёв с микропереходами с верхней стороны;
Y — то же с нижней стороны.
Например:
- 1+N+1 — по одному слою микропереходов с каждой стороны ядра;
- 2+N+2 — по два слоя с каждой стороны;
- 3+N+3 — по три слоя с каждой стороны.


Предпочтительна симметричная структура относительно центра платы: 1+N+1, 2+N+2, 3+N+3 и т. д. Она помогает сбалансировать распределение меди и снизить риск коробления и скручивания платы. Для плат с SMD-монтажом ориентируются на допустимую деформацию не более 0,75%. Если симметричную структуру реализовать нельзя, возможны асимметричные варианты — например, 1+N+0 или 2+N+1.

На практике желательно не выходить за пределы 5+N+5. Каждый дополнительный слой микропереходов усложняет ламинирование, контроль совмещения слоёв и технологию изготовления в целом.

Если структура сложнее, её стоит согласовать с производителем плат ещё до начала проектирования топологии и выпуска документации.

Основные типы HDI
1️⃣ Тип 1
Один слой с микропереходами до ядра — с одной или с обеих сторон платы.
Используются:
- Сквозные металлизированные отверстия — PTH
- Микропереходы — microvia
- Глухие переходные отверстия — blind via

Скрытые переходные отверстия — buried via — не применяются.


2️⃣ Тип 2
Также содержит один слой микропереходов до ядра с одной или двух сторон, но допускает все основные виды межслойных соединений.
- PTH
- Microvia
- Blind via
- Buried via


3️⃣ Тип 3
Содержит не менее двух последовательных слоёв с микропереходами хотя бы с одной стороны платы.
В таких структурах могут использоваться все типы переходных отверстий: сквозные, микро-, глухие и скрытые.


✏️ Выбор типа HDI зависит не только от плотности компонентов и BGA-корпусов, но и от возможностей конкретного производства: минимального диаметра microvia, точности совмещения, числа циклов прессования и требований к надёжности.


❓ Как эффективно искать коренную причину возникновения брака?

Если первопричина дефекта определена неверно, любые корректирующие действия не помогают: брак будет возвращаться, а процесс останется нестабильным.

Когда корректирующие меры не работают?
1️⃣ Причину искали не там, где она была на самом деле.
Например, неверно определён участок технологического процесса, на котором возник брак. В таком случае меры принимают на этапе, где проблема лишь проявилась, а не возникла.


2️⃣ Причину искали там, но недостаточно глубоко.
Например, находят удобное объяснение в ошибке оператора, но не анализируют, почему он ошибся: непонятная инструкция, отсутствие обучения, неудобный интерфейс, неверные данные и т.д.


Практика показывает, что именно второй сценарий чаще всего приводит к повторяющемуся браку: симптом устранили, причину — нет.

✅ Техника «Пять Почему» (5 Why)
Чтобы не останавливаться на поверхностных объяснениях, многие производства используют технику «Пять Почему» (5 Why). Её суть:
• формулируется проблема;
• к ней задаётся вопрос «Почему?»;
• к каждому ответу снова задаётся «Почему?» — до тех пор, пока вы не доберётесь до корневой организационной или процессной причины.
Число «5» не догма, но эмпирически его обычно хватает, чтобы пройти путь от симптома до системной причины.


ℹ️ Условный пример
Проблема: печатная плата не работает из‑за обрыва одной из цепей.
Почему 1? — Переходное отверстие имеет дефект металлизации.
Почему 2? — В отверстие попало загрязнение при очистке перед металлизацией.
Почему 3? — Отмывочный раствор вовремя не заменили.
Почему 4? — Предыдущую инструкцию по обслуживанию линии отменили, а обновлённая актуальная версия не дошла до цеха.
Почему 5? — В компании нет регламента по внесению изменений в инструкции и их актуализации на рабочих местах.
В этом случае корневая причина — не «не сменили раствор» и не «ошибка оператора», а отсутствие работающего процесса управления документацией. Исправив его, вы снижаете риск повторения похожих дефектов по всей линии, а не только в одном месте.


✅ Используя 5 Why в таком формате, вы постепенно смещаете фокус на улучшение системы, которая и формирует надёжность производства.


🎓 Вебинары ГРАН

Готовим для вас октябрьский вебинар!
🗓 13 октября в 11:00

Тема:
Контроль импеданса и потерь
Контроль импеданса и потерь при производстве платы. Оформление требований. Методы измерения на производстве. Контроль измеренных параметров.


🔗 Регистрация на вебинар уже открыта!
Подключайтесь, чтобы узнать новое и полезное в мире печатных плат и пообщаться с коллегами по отрасли!

Не сможете присутствовать онлайн? Запись будет доступна на всех наших площадках:
📝 Дзен | VK Видео 📺
📺 RuTube | YouTube 📺

Участие — традиционно бесплатное по предварительной регистрации


Video is unavailable for watching
Show in Telegram
🎬 Вебинар: Обзор изменений стандарта IPC-A-600М

Публикуем запись нашего вебинара от 15 сентября.

▶️ Таймкоды:
00:18 Вступление
01:46 Почему мы считаем важным говорить о стандарте IPC?
04:22 Какие разделы стандарта рассмотрим?
04:48 Металлические заусенцы (п. 2.1.1.2)
05:34 Металлизация кромок (п. 2.1.4)
07:50 Как понять пункт про металлизацию кромок через стандарт IPC-601X (п. 3.3.1)
08:52 Смачиваемость контактных площадок (п. 2.4.2)
10:04 Пустоты или пропуски металлизации на стенке отверстия (п. 2.5.3)
10:51 Вздутия/Отслоения/Пузыри в паяльной маске (п. 2.9.4)
13:44 Гарантийные ободки металлизированных отверстий (п. 2.10.3)
15:03 Поверхность контактных площадок под разварку (п. 2.10.7)
16:48 Полости/Пазы на глубину (п. 2.10.8)
18:11 Контактные площадки на дне полости или на ее краях (п. 2.10.9)
20:37 Пазы, имеющую сплошную непрерывную металлизацию (п. 2.10.10)
21:14 Итоги дефектов, видимых снаружи (раздел 2)
22:09 Что такое дефекты, видимые изнутри (раздел 3)
22:24 Диэлектрическое расстояние между слоями (п. 3.1.7)
25:05 Толщина внешних слоев (п. 3.2.3)
28:12 Толщина внутренних слоев (п. 3.2.4)
29:16 Гарантийные ободки внешних слоев (п. 3.3.14.2)
30:20 Обратное сверление (п. 3.3.24)
30:48 Итоги дефектов, видимых изнутри (раздел 3)
31:27 Заключение
31:44 Ответы на вопросы

Запись вебинара на других наших площадках:
📱 YouTube | 📺 RuTube | 📱 VK

Хорошего просмотра и до встречи на следующем вебинаре! ⌨️


❓ Какое финишное покрытие выбрать для Press-Fit?

При выборе финишного покрытия мы обычно думаем о паяемости, сроке хранения или планарности контактных площадок. Но для Press-Fit появляется еще один фактор: финишное покрытие становится частью механического соединения.

🔶 При монтаже штыри таких компонентов запрессовываются в металлизированные отверстия и упруго деформируются, создавая постоянное контактное усилие между выводом и стенкой отверстия. В результате формируется механически прочное и электрически стабильное соединение без пайки.

Поэтому здесь имеют значение не только электрические свойства покрытия, но и:
- его толщина и равномерность;
- твердость и пластичность;
- коэффициент трения при запрессовке;
- влияние покрытия на конечный диаметр отверстия;
- образование частиц при монтаже;
- усилие запрессовки и последующее удерживающее усилие.

🔶 Иммерсионное олово (Immersion Tin)
Химическое олово считается одним из наиболее подходящих покрытий для Press-Fit.
Покрытие относительно тонкое и равномерное, а олово обладает хорошими свойствами скольжения и пластичностью. Это позволяет легче выдерживать жесткий допуск на конечный диаметр металлизированного отверстия и снижает риск образования металлической стружки при запрессовке.

🔶 Иммерсионное золото (ENIG)
ENIG может применяться с Press-Fit — и для некоторых компонентов такое сочетание квалифицировано производителем. Однако слой химического никеля значительно тверже олова и сам по себе имеет толщину порядка нескольких микрометров. Рекомендации по применению производителей компонентов показывают, что при одинаковой конструкции соединения усилие запрессовки (insertion force) и усилие удержания контакта (retention force) для ENIG и иммерсионного олова могут заметно отличаться. Есть практические примеры, когда соединение на ENIG работало электрически нормально, но показывало меньшую механическую силу удержания по сравнению с Immersion Tin.

🔶 Горячее лужение (HASL)
Здесь возникает другая проблема.
Толщина слоя припоя внутри отверстия после HASL распределяется значительно менее равномерно, чем у химических покрытий. Для обычного металлизированного отверстия это может быть некритично, но для Press-Fit конечный диаметр — один из ключевых параметров соединения.
Поэтому при жестких требованиях к диаметру отраслевые рекомендации отдают предпочтение химическим покрытиям с более стабильной толщиной.


✅ Главный вывод

Для Press-Fit нельзя выбирать финишное покрытие как отдельный параметр печатной платы.

Сначала необходимо определить требования производителя press-fit компонента. Уже исходя из них задаются допустимый конечный диаметр отверстия, параметры металлизации и подходящий тип финишного покрытия. То есть покрытие в данном случае должно рассматриваться как часть всей системы соединения, а не как независимый параметр печатной платы.

IEC 60352-5 (стандарт, определяющий требования и методы испытаний для непаяных соединений) именно поэтому не устанавливает одно универсальное покрытие для Press-Fit: геометрия отверстия, материал и покрытие должны соответствовать конкретной системе соединения и требованиям ее производителя.


❓ Что такое технологии SAP и mSAP?

Когда обычного травления меди уже недостаточно, появляются SAP (Semi-Additive Process, полуаддитивный процесс) и mSAP (modified Semi-Additive Process, модифицированный полуаддитивный процесс) — технологии, которые позволяют делать сверхтонкие дорожки на печатных платах. Это особенно важно для HDI и Ultra HDI плат, где нужно уместить много соединений на очень маленькой площади.

В классическом процессе мы в основном убираем лишнюю медь. В SAP и mSAP логика другая: медь сначала добавляют только там, где она нужна, а потом убирают только тонкий остаточный слой. Такой подход проще довести до очень мелких размеров, чем обычное травление. Здесь используют очень тонкий стартовый медный слой: для SAP — порядка 1,5 мкм и меньше, для mSAP — немного толще, около 2–5 мкм. Такие процессы позволяют получать очень тонкие проводники, вплоть до диапазона примерно 5–25 мкм.

🟧 Как это работает?
Сначала на подложку наносят очень тонкий медный слой. Затем сверху формируют фоторезист, который открывает только те места, где должны быть дорожки. После этого медь наращивают электрохимически, фоторезист снимают, а лишний тонкий стартовый слой удаляют травлением. Подробно этот процесс можно увидеть на прикрепленном рисунке.

ℹ️ В чем разница?
SAP и mSAP похожи, но у них разный стартовый слой меди. SAP обычно начинается с более тонкого слоя, а mSAP — с немного более толстого, поэтому mSAP технологически проще и устойчивее в производстве, но обычно дает менее экстремальную точность, чем чистый SAP.

Сравним технологии:
1️⃣ Классический процесс
• Начальный слой меди: 18-70 мкм.
• Минимальная ширина дорожек: 75-100 мкм.
• Стоимость: низкая.

2️⃣ SAP
• Начальный слой меди: менее 1,5 мкм.
• Минимальная ширина дорожек: до 5 мкм.
• Стоимость: очень высокая.

3️⃣ mSAP
• Начальный слой меди: более 1,5 мкм.
• Минимальная ширина дорожек: 10-25 мкм.
• Стоимость: высокая.

✏️ Главная причина использования таких технологий — плотность монтажа. Современные чипы, особенно в смартфонах, носимых устройствах и сложных HDI-платах, требуют очень узких дорожек и маленьких зазоров. Без SAP и mSAP топологию таких плат просто не удалось бы сделать в нужных габаритах.


⚡️ Ровно через 4 недели 19 октября (понедельник) состоится конференция ГРАН Груп «От разработки до монтажа»

Если Вы еще не зарегистрировались и ждали знака - это он!

⚙️ А пока у нас продолжается комплектация тем для панельных дискуссий. Уже подтвержденных экспертов и темы Вы найдете в Историях. Состав участников пополняется, и мы будем держать вас в курсе.

О докладах мы писали в предыдущем посте, а сейчас подробнее расскажем об участниках Панельных дискуссий.

Параллельно проходят две параллельные дискуссии. 

🔶 ПОТОК 1

1️⃣ Разработка
Эксперты-докладчики:
• Александр Зинин — директор департамента технического проектирования в ПК АКВАРИУС.
• Вячеслав Кухарук — руководитель департамента разработки продуктов в ЭРЕМЕКС/
 
2️⃣ Монтаж 
Эксперты-докладчики:
• Роман Галанцев — технический директор в ПО Эрикон-Монтаж. 


🔶 ПОТОК 2  

1️⃣ Производство ПП
Эксперты-докладчики:
• Екатерина Алясова — заместитель директора производства по направлению печатных плат в YADRO.
• Елизавета Бегер — заместитель директора по качеству в ГРАН Груп.

2️⃣ DFM
Эксперты-докладчики:
• Александр Пузырев — инженер отдела подготовки производства в ГРАН Груп.
• Сергей Попов — менеджер продукта в ЭРЕМЕКС.


🔶 📝 ГРАН на Хабр: «Основные ошибки в файлах для производства печатных плат»

Продолжаем делиться с вами статьями на Хабр!

Меня зовут Андрей, я инженер по подготовке печатных плат к производству в компании ГРАН Груп. Каждый день я открываю новые проекты печатных плат и выполняю их CAM-подготовку для наших производственных площадок так, чтобы после производства наш заказчик получил именно ту плату, которую он задумывал.

И чтобы отправить ту самую заветную хорошую плату, нам нужно поймать ошибки в переданных данных по плате: где-то что-то не дописали, где-то что-то перепутали — и вот уже инженеры тратят время на уточнения, сроки плывут, а менеджеру приходится звонить и переносить дату отгрузки, которую уже согласовали.

В статье разберём типовые ошибки, которые мы видим в документации, и покажем, как их избежать. Еще до производства, только те ошибки, которых можно избежать до отправки файлов.

Будем рады вашим вопросам и дополнениям в комментариях! ✍️


⚡️ 🔶 Напоминаем: 19 октября в Москве — конференция ГРАН Груп «От разработки до монтажа»

19 октября в Москве обсудим ключевые вопросы производства печатных плат — от проектирования и подготовки проектов до их серийного выпуска и последующего монтажа.

🔗 Подробности по ссылке

Сегодня начнем представлять спикеров нашей конференции.

В числе первых спикеров:
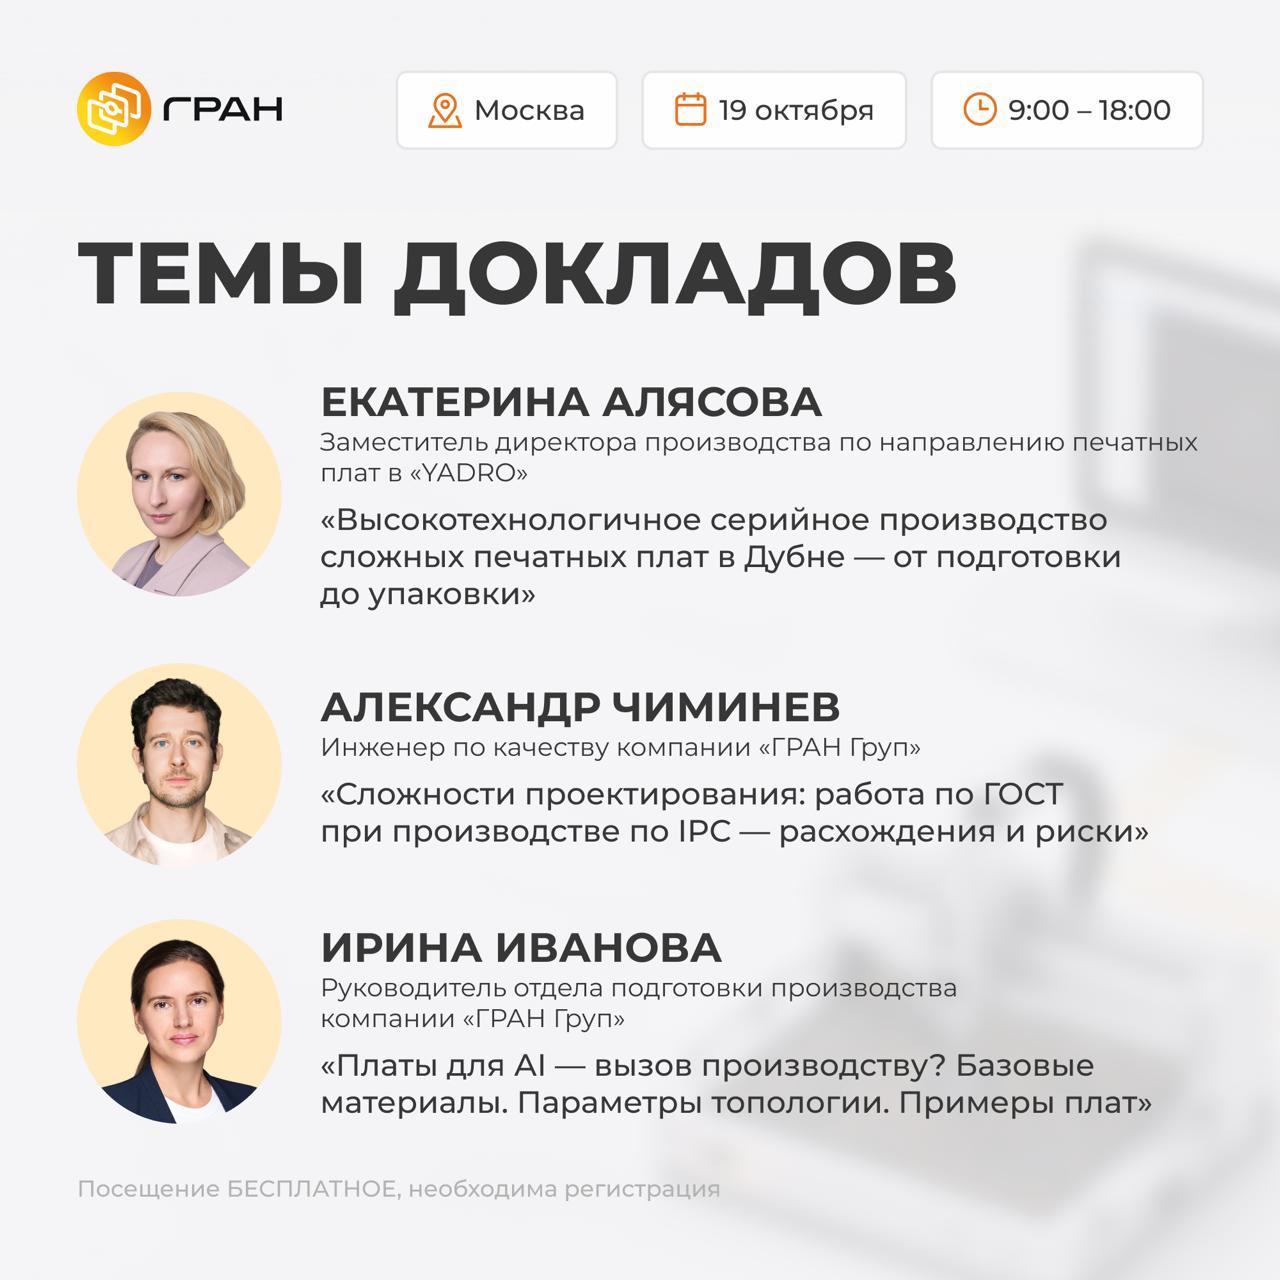
🟠 Екатерина Алясова, заместитель директора производства по направлению печатных плат YADRO. Тема доклада: «Высокотехнологичное серийное производство сложных печатных плат в Дубне — от подготовки до упаковки».

🟠 Александр Чиминев, инженер по качеству ГРАН Груп. Расскажет о сложностях проектирования, работе по ГОСТ и производстве по IPC: где возникают расхождения и какие риски они несут.

🟠 Ирина Иванова, руководитель отдела подготовки производства ГРАН Груп. С ней поговорим о платах для AI: базовых материалах, параметрах топологии и примерах реальных изделий.

🗓 19 октября, 9:00 – 18:00
📍 Москва, Holiday Inn Сокольники

ℹ️ Также приглашаем к участию в панельных дискуссиях в качестве экспертов, по этому вопросу пишите на marketing@grangroup.ru

Участие бесплатное, необходима регистрация. Количество мест ограничено.


❓ Как появились первые HDI-платы?

Такой тип печатных плат появился в 1980-х, когда начались исследования по уменьшению переходных отверстий. Первый изобретатель не известен, но к первопроходцам можно отнести:
• Лари Бэржеса из лаборатории MicroPak (разработчик лазерных отверстий);
• Чарльза Бауэра из компании Tektronixs (разработал фотодиэлектрические отверстия);
• Вальтера Шмидта из компании Contraves (разработал отверстия, вытравливаемые плазмой).

🟧 Переходные отверстия, получаемые с помощью лазера, использовались в производстве многослойных печатных плат и в конце 1970-х, но они не были таких малых размеров, как отверстия, формируемые лазером сегодня, а их формирование давалось с большим трудом и только в материале марки FR-4 при значительных производственных затратах.

Первые платы с микроотверстиями в серийном производстве:
1️⃣ Плата памяти FINSTRATE компании Hewlett Packard, запущенная в производство в 1984 г.
Это была технология с медной сердцевиной, использовавшая наращивание, интегральные схемы в которой разваривались микрокомпрессией. После наращивания слоев металлизированного плазмой фторопласта (PTFE) на медную сердцевину механическим способом высверливались переходные отверстия, проходившие сквозь медную сердцевину, которые затем изолировались с помощью фторопласта. Параллельно со сквозными отверстиями высверливались глухие переходные отверстия диаметром 0,127 мм.


2️⃣ Первая фотодиэлектрическая плата с микроотверстиями была серийно выпущена в Японии компанией IBM-Yasu в 1991 г.
Это технология поверхностных ламинарных схем (SLC) с двумя наращенными слоями с одной стороны четырех традиционных слоев из материала марки FR-4.


🔶 С момента внедрения технологии SLC в 1991 г. были разработаны и внедрены различные методы серийного производства печатных плат категории HDI. Однако если выбирать одну технологию в качестве победителя, оценивая объемы производства, то это будет технология лазерного изготовления отверстий. Этот процесс формирования отверстий лазером наиболее популярен и сегодня.

💰 Напомним, что рекомендации по проектированию с технологическими возможностями и практическими советами по HDI есть в нашем руководстве по проектированию HDI-плат.


⚡️ Наш вебинар состоится уже завтра!

▶️ Будем вас ждать во вторник, 15 сентября, в 11.00!

Подробности и ссылка на регистрацию
Сегодня заключительный день регистрации.


✉️ Всем зарегистрированным мы отправим ссылку для подключения на почту.

Вебинары ГРАН всегда бесплатные по предварительной регистрации


Video is unavailable for watching
Show in Telegram
🔶 🎬 Интервью ГРАН

▶️ Продолжаем беседу с сотрудниками ГРАН!

В этом видео поговорим:
▶️ почему поставляемые нами печатные платы надежные;
▶️ какие преимущества работы при работе с нами.


❓Зачем индустрия печатных плат пытается избавиться от никеля?

При разговоре о финишных покрытиях никель десятилетиями был одним из ключевых элементов надежных печатных плат. В ENIG и ENEPIG слой химического никеля отделяет медь от верхних слоев покрытия, препятствует ее диффузии и обеспечивает стабильную поверхность для пайки.

Но по мере роста рабочих частот и уменьшения размеров элементов его преимущества постепенно начинают превращаться в ограничения. Рассмотрим проблемы, которые возникают из-за использования никеля.


🔶 Высокочастотные потери

В ENIG и ENEPIG слой никеля имеет толщину 3-6 мкм согласно требованиям IPC.
На низких частотах это несущественно, но с ростом частоты всё сильнее проявляется скин-эффект.
При этом удельное сопротивление химического никеля значительно выше, чем у меди.

В результате на десятках ГГц слой никеля уже может заметно увеличивать потери линии передачи и ухудшать характеристики СВЧ-структур.

Особенно это актуально это для:
• автомобильных радаров 77 GHz;
• 5G/6G;
• высокочастотных антенн, работающих на миллиметровых волнах;
• других СВЧ-приложений.


🔶 Изменение размеров проводников при нанесении покрытия

При нанесении нескольких микрометров химического никеля металл растет не только по верхней поверхности, но и по боковым стенкам медного рисунка. Для обычной платы это не играет большой роли, но при переходе к узким проводникам, сверхвысокой плотности межсоединений (UHDI - ultra HDI) и подложкам микросхем — несколько микрометров уже становятся заметной долей расстояния между соседними проводниками.

Т.е. чем меньше проводник/зазор, тем привлекательнее становятся покрытия, позволяющие отказаться от толстого барьерного слоя.

✏️ Поэтому сегодня развивается сразу несколько вариантов финишных покрытий без никеля, либо с его уменьшенной толщиной:

2️⃣ DIG (Direct Immersion Gold)
Cu → Au

3️⃣ EPIG (Electroless Palladium / Immersion Gold)
Cu → Pd → Au

3️⃣ ISIG (Immersion Silver / Immersion Gold)
Cu → Ag → Au

3️⃣ Ultrathin-Ni ENEPIG — компромиссный вариант, где никель остается, но его толщина значительно уменьшается.

4️⃣ IGEPIG (Immersion Au / Electroless Pd / Immersion Au)
Cu → Au → Pd → Au

Все эти технологии решают задачу немного по-разному, но направление одно — уменьшить влияние слоя никеля, сохранив паяемость, защиту меди и надежность покрытия.

При наличии таких потенциальных альтернатив логично задать следующий вопрос:

❓Почему ENIG всё еще доминирует?

ENIG хорошо изучен, стандартизован, доступен практически на любом производстве и имеет огромную накопленную статистику надежности. Плюсом к этому, для подавляющего большинства печатных плат проблемы пока не существует.

Альтернативные покрытия требуют другую химию и технологические линии, а также появления достаточного объема заказов, чтобы новый процесс был экономически оправдан.

По мере роста частот и уменьшения размеров элементов индустрия постепенно исследует границы, за которыми слой никеля перестает быть преимуществом и становится ограничивающим фактором. Вполне возможно, что следующий этап развития финишных покрытий — это не одно новое покрытие вместо ENIG, а целое семейство технологий, в которых роль толстого слоя химического никеля постепенно уменьшается или передается другим барьерным слоям.


❓ Почему важно отправлять изготовителю полную и однозначную информацию проекта печатной платы?

Качество входящих данных напрямую влияет на итоговый результат: чем более полные и непротиворечивые исходные данные, тем меньше рисков получить не ту плату, что задумывалась.

Больше всего вопросов и долгих согласований возникает из‑за информации, которая может быть:
• отсутствующей;
• неоднозначной;
• непонятной;
• противоречивой.

Такие вопросы — это не формальность, а способ убедиться, что на выходе получатся именно те характеристики платы, которые задумал заказчик.

Что важно указать в проекте:
🟠 Основные параметры изготовления. Например, по форме бланка ГРАН, где уже указаны основные характеристики.
🟠 Все дополнительные параметры, допуски и конструктивные особенности платы.
🟠 Какие согласования необходимы перед запуском в производство.
🟠 Только информацию, относящуюся к производству печатных плат, — лишние данные не помогают, а наоборот — добавляют неоднозначности и противоречивости.
🟠 Ссылки на общепринятые стандарты (в первую очередь IPC). Если требование не по стандарту, распишите его отдельно и максимально подробно.
🟠 Параметры вывода Gerber‑файлов и файлов сверловки — формат, единицы измерения, слои.

✅ Что вы получаете, отправляя полную и однозначную информацию:
• Печатную плату, которую действительно ожидаете.
• Нужный уровень качества.
• Ценообразование, соответствующее реальным параметрам платы.
• Минимальный срок изготовления.
• Отсутствие риска «собственных интерпретаций».


❓ Как выбрать финишное покрытие печатной платы? Краткое резюме.

В завершение серии постов о финишных покрытиях предлагаем очень краткое резюме по применимости и особенностям покрытий, которые мы рассматривали. В название каждого покрытия добавлена ссылка, чтобы можно было перейти к соответствующим публикациям.

🔶 HASL / Lead-Free HASL
✅ Для простых плат без компонентов с мелким шагом.
➕ Хорошая паяемость и низкая стоимость.
➖ Неровная поверхность — хуже подходит для компонентов с мелким шагом (Fine Pitch) и BGA.

🔶 OSP
✅ Для массового производства, Fine Pitch и высокочастотных цепей.
➕ Дёшево, идеальная плоскостность, нет никелевого подслоя.
➖ Чувствительно к хранению, загрязнению и повторным циклам нагрева.

🔶 Immersion Silver
✅ Для Fine Pitch, BGA и RF/СВЧ.
➕ Плоская поверхность, хорошая паяемость, отсутствует никелевый слой.
➖ Чувствительно к условиям хранения и серосодержащей атмосфере.

🔶 Immersion Tin
✅ Для Fine Pitch и как относительно недорогая альтернатива ENIG. Также применяется для press-fit.
➕ Плоская поверхность и хорошая паяемость.
➖ Свойства сильнее зависят от срока хранения из-за образования интерметаллида Cu–Sn. Срок хранения ограничен.

🔶 ENIG
✅ Универсальный выбор для сложного поверхностного монтажа (SMT), BGA и Fine Pitch.
➕ Плоская поверхность, хорошая паяемость и стойкость при хранении.
➖ Дороже; никелевый слой может быть нежелателен в некоторых СВЧ-применениях.

🔶 ENEPIG
✅ Когда одновременно нужны пайка и Wire Bonding.
➕ Подходит для пайки и разварки проволочных микровыводов.
➖ Дороже и сложнее ENIG.

🔶 Hard Gold
✅ Для краевых разъёмов и других износостойких контактов.
➕ Высокая твёрдость и стойкость к истиранию.
➖ Не предназначено как обычное покрытие площадок под пайку.

🔶 Soft Gold
✅ Для Wire Bonding, особенно золотой проволокой.
➕ Высокочистое мягкое золото хорошо подходит для разварки.
➖ Не подходит для износостойких контактных поверхностей.

🔶 Flash Gold
✅ Специальное решение, например при сочетании участков Hard Gold с площадками под пайку.
ℹ️ Термин используется производителями неоднозначно — структуру и толщины покрытия нужно согласовывать отдельно.

Выбор финишного покрытия — это компромисс между паяемостью, планарностью, надёжностью хранения, RF-свойствами, механической износостойкостью и совместимостью с последующими процессами сборки. Универсально «лучшего» покрытия нет. Выбор зависит от монтажа, шага компонентов, условий хранения, частоты сигнала и требований к контактной поверхности.


❓ Почему важно передавать информацию производству в формате Gerber?

Проект печатной платы передаётся на производство с помощью Gerber-файлов — это универсальный формат, понятный любому производителю, т.е. де-факто стандарт индустрии.
 
Файлы Gerber — это набор текстовых данных, которые описывают геометрию каждого слоя печатной платы: медные дорожки, контактные площадки, паяльную маску, шелкографию, контур. Название происходит от компании Gerber Scientific, которая в 1960-х разработала формат для управления фотоплоттерами — устройствами, которые засвечивали плёнку для последующего травления плат.
 
3️⃣ Сегодня файлы Gerber — это отраслевой стандарт. Их принимают все производители без исключения. В отличие от проприетарных форматов САПР (Altium, Eagle, KiCAD, OrCAD), Gerber не зависит от версии программы — это универсальный язык, понятный любому производственному оборудованию.
 
Форматы файлов Gerber:
🟠RS-274-D
Устаревший формат. В нём координаты и команды хранились отдельно, а апертуры (формы и размеры инструментов) выносились в необходимый отдельный файл. Разработчику приходилось вручную назначать коды апертур — ошибки были неизбежны. Сегодня почти не используется.

 
🟠RS-274X
Актуальный стандарт. Все данные (координаты, команды, апертуры) объединены в один файл. Здесь тип слоя кодируется расширением: .GTL — верхний слой меди, .GBL — нижний, .GTS — маска сверху, .GBS — маска снизу, .GTO — шелкография сверху, .GKO — контур. RS-274X — «золотой стандарт», его поддерживают все САПР и принимают все производители.

 
🟠Gerber X2
Расширенная версия. В неё добавлена метаинформация: тип слоя (медь, маска, шелкография), функции объектов (например, площадки для BGA), требования к контролируемому импедансу. Это помогает производителю быстрее идентифицировать данные и уменьшает риск ошибок интерпретации. Он обратно совместим с RS-274X: даже если производитель не поддерживает X2, он прочитает его как обычный Gerber.

 
🟠Gerber X3
Самая новая версия. Добавляет информацию о компонентах, контактных площадках и соединительных сетях. По сути, приближает Gerber к форматам базы данных (ODB++). Пока поддерживается не всеми производителями и программами просмотра.

 
✅ На практике для большинства проектов достаточно RS-274X или Gerber X2.


🎓 Вебинары ГРАН

После небольшого летнего перерыва готовим для вас новый вебинар!
🗓 15 сентября в 11:00

Тема:
Обзор изменений стандарта IPC-A-600М
Разберём ключевые обновления требований к качеству печатных плат и их практическое значение для производителей и потребителей печатных плат.


🔗 Регистрация на вебинар уже открыта!
Подключайтесь, чтобы узнать новое и полезное в мире печатных плат и пообщаться с коллегами по отрасли!

Не сможете присутствовать онлайн? Запись будет доступна на всех наших площадках:
📝 Дзен | VK Видео 📺
📺 RuTube | YouTube 📺

Участие — традиционно бесплатное по предварительной регистрации


❓ Кто больше? Одиннадцать повышений цен на материалы за год.

📊 Инфляция, подумали мы — получив первое уведомление о повышении цены материалов от Kingboard в 2026 году.

Но потом пришло второе… третье… четвертое...
А 28 августа — уже уведомление №11.

В какой-то момент мы перестали удивляться и решили разобраться, что вообще происходит с рынком материалов для ПП.

📎 Обновление о мировой ситуации с материалами — в разборе ниже.

Главный вопрос: успеем ли мы его опубликовать раньше повышения номер 12?


❓Как классифицировать финишные покрытия с использованием золота

В канале ранее мы рассмотрели все пользующиеся популярностью типы покрытий.

В их числе было целых пять типов финишных с использованием золота:
🟠 ENIG
🟠 ENEPIG
🟠 Flash Gold
🟠 Soft Gold
🟠 Hard Gold

✅ Для того, чтобы систематизировать представление об этих типах покрытий и избавиться от путаницы, мы сделали несколько схем. Надеемся, эта информация окажется полезной!

1️⃣ Первая схема классифицирует «золотые» покрытия по технологии нанесения. На схеме видно, что все они имеют барьерный слой, разделяющий золото и медь. Но различаются технологии нанесения этих слоев.

2️⃣ Вторая схема показывает применимость различных покрытий с использованием золота. Мы связали различные типы покрытий с тем, можно ли их использовать для пайки, разварки и краевых разъемов.

3️⃣ И, наконец, в таблице представлены сравнительные толщины «золотых» покрытий. С ее помощью можно составить представление о том, как соотносятся толщины подслоя и золота и какие покрытия ближе друг к другу по этим параметрам.

20 last posts shown.